



Qurğuşunsuz PCB Yığımı: 217°C Ərimə Nöqtəsindən Sonra Yenidən Flow Profil Nəzarəti
Reflow lehimləmə, lehim pastasının ərimə diapazonundan yuxarıda, nəzarət edilən zaman-temperatur əyrisində qızdırılması və sonra birləşmələr əmələ gətirmək üçün soyudulması prosesidir. Qurğuşunsuz lehimləmə PCB Yığıncağı, SAC305 pastası təxminən 217–220°C-də əriyir. Bu rəqəm keyfiyyəti müəyyən etmir. Pik temperatur, mayenin (TAL) üzərindəki vaxt və rampa sürəti müəyyən edir və hər üçü eyni lövhənin ən isti və ən soyuq hissəsində qalmalıdır.
Qurğuşunsuz PCB Yığıncağı üçün SAC305 Pik Temperatur Pəncərəsi
İstifadə edilə bilən pik pəncərəsi dardır, ən soyuq birləşmədə təxminən 235–250°C: SAC305 tam maye temperaturuna 220°C-yə yaxın çatır, buna görə də birləşmənin yaş yastıqlar və naqillər üçün 15–30°C yuxarı marjası lazımdır. Yuxarı hədd hissələrdən gəlir. Əksər komponent paketləri J-STD-020 altında 260°C pik üçün qiymətləndirilir, lakin fərdi məlumat vərəqləri fərqlidir. Böyük BGA və ya ekranlı konnektor eyni lövhədə kiçik bir 0402 çipindən 10°C və ya daha çox geridə qala bilər. Hər bir qurğuşunsuz PCB yığma işi üçün STHL Tech mühəndisləri termoelementləri ən böyük istilik kütləsinə və ən istiliyə həssas hissəyə birləşdirir, sonra hər ikisi pəncərənin içərisində olana qədər sobanı tənzimləyirlər.
SAC305 birləşmələri üçün Liquidus və Soak Zonası Nəzarətindən Yuxarı Zaman
Qurğuşunsuz lehimləmə üçün adi hədəf 60-90 saniyəlik TAM müddətdir: daha qısa olan soyuq birləşmələr verir, daha uzun olan kövrək metallik təbəqələri qalınlaşdırır: TAM birləşmənin lehimin ərimə nöqtəsindən yuxarıda qaldığı saniyələrin sayıdır. Adətən 60-120 saniyə ərzində 150-200°C olan islatma zonası lövhədə temperaturu bərabərləşdirir və flüsü aktivləşdirir. Çox qısa islatma böyük hissələri soyuq, kiçik hissələri isə isti qoyur ki, bu da qəbir daşı əmələ gəlməsini təşviq edir. Çox uzun islatma pasta əriməzdən əvvəl flüsü tükəndirir. Böyük mis müstəviləri və ya ağır konnektorları olan lövhələr tez-tez ən uzun islatma tələb edir, kiçik yüngül lövhələr isə tarazlığa daha tez çatır. Yapışdırma məlumat vərəqi son pəncərəni verir və STHL Tech mühəndisləri buna əməl edirlər.
Yenidən Flow Profil Problemlərinin Həlli Cədvəli: Eniş Sürəti, Pik və Soyutma
- Parametr | Tipik qurğuşunsuz atəş diapazonu | Çox aşağı | Çox yüksək |
- İslatma üçün rampa sürəti | 1–3°C/s | Axın aktivliyi erkən itirilir | Lehim topları, qəbir daşları, çatlamış çip kondensatorları |
- İslatma müddəti | 150–200°C-də 60–120 saniyə | Lövhənin qeyri-bərabər temperaturu | Oksidləşmə, zəif islanma |
- Pik temperatur | 235–250°C | Soyuq və ya islanmamış birləşmələr | Komponent zədələnməsi, lövhənin rənginin dəyişməsi |
- Liquidus üzərindəki vaxt | 60–90 s | Natamam islanma, boşluqlar | Kövrək intermetal böyümə |
- Soyutma sürəti | 2–4°C/s | Kobud dənəcik quruluşu | Termik şok, oynaq çatları |
Bunlar tipik dəyərlərdir. Yapışdırma məlumat cədvəli və komponent limitləri onları üstələyir. Çılpaq sınaq lövhəsində keçən profil, komponentlər istilik kütləsi əlavə etdiyi üçün doldurulmuş lövhədə sıradan çıxa bilər. Buna görə də profillər faktiki montajda ölçülür və yeni bir versiya mis və ya komponent qarışığını dəyişdirdikdə yenidən yoxlanılır.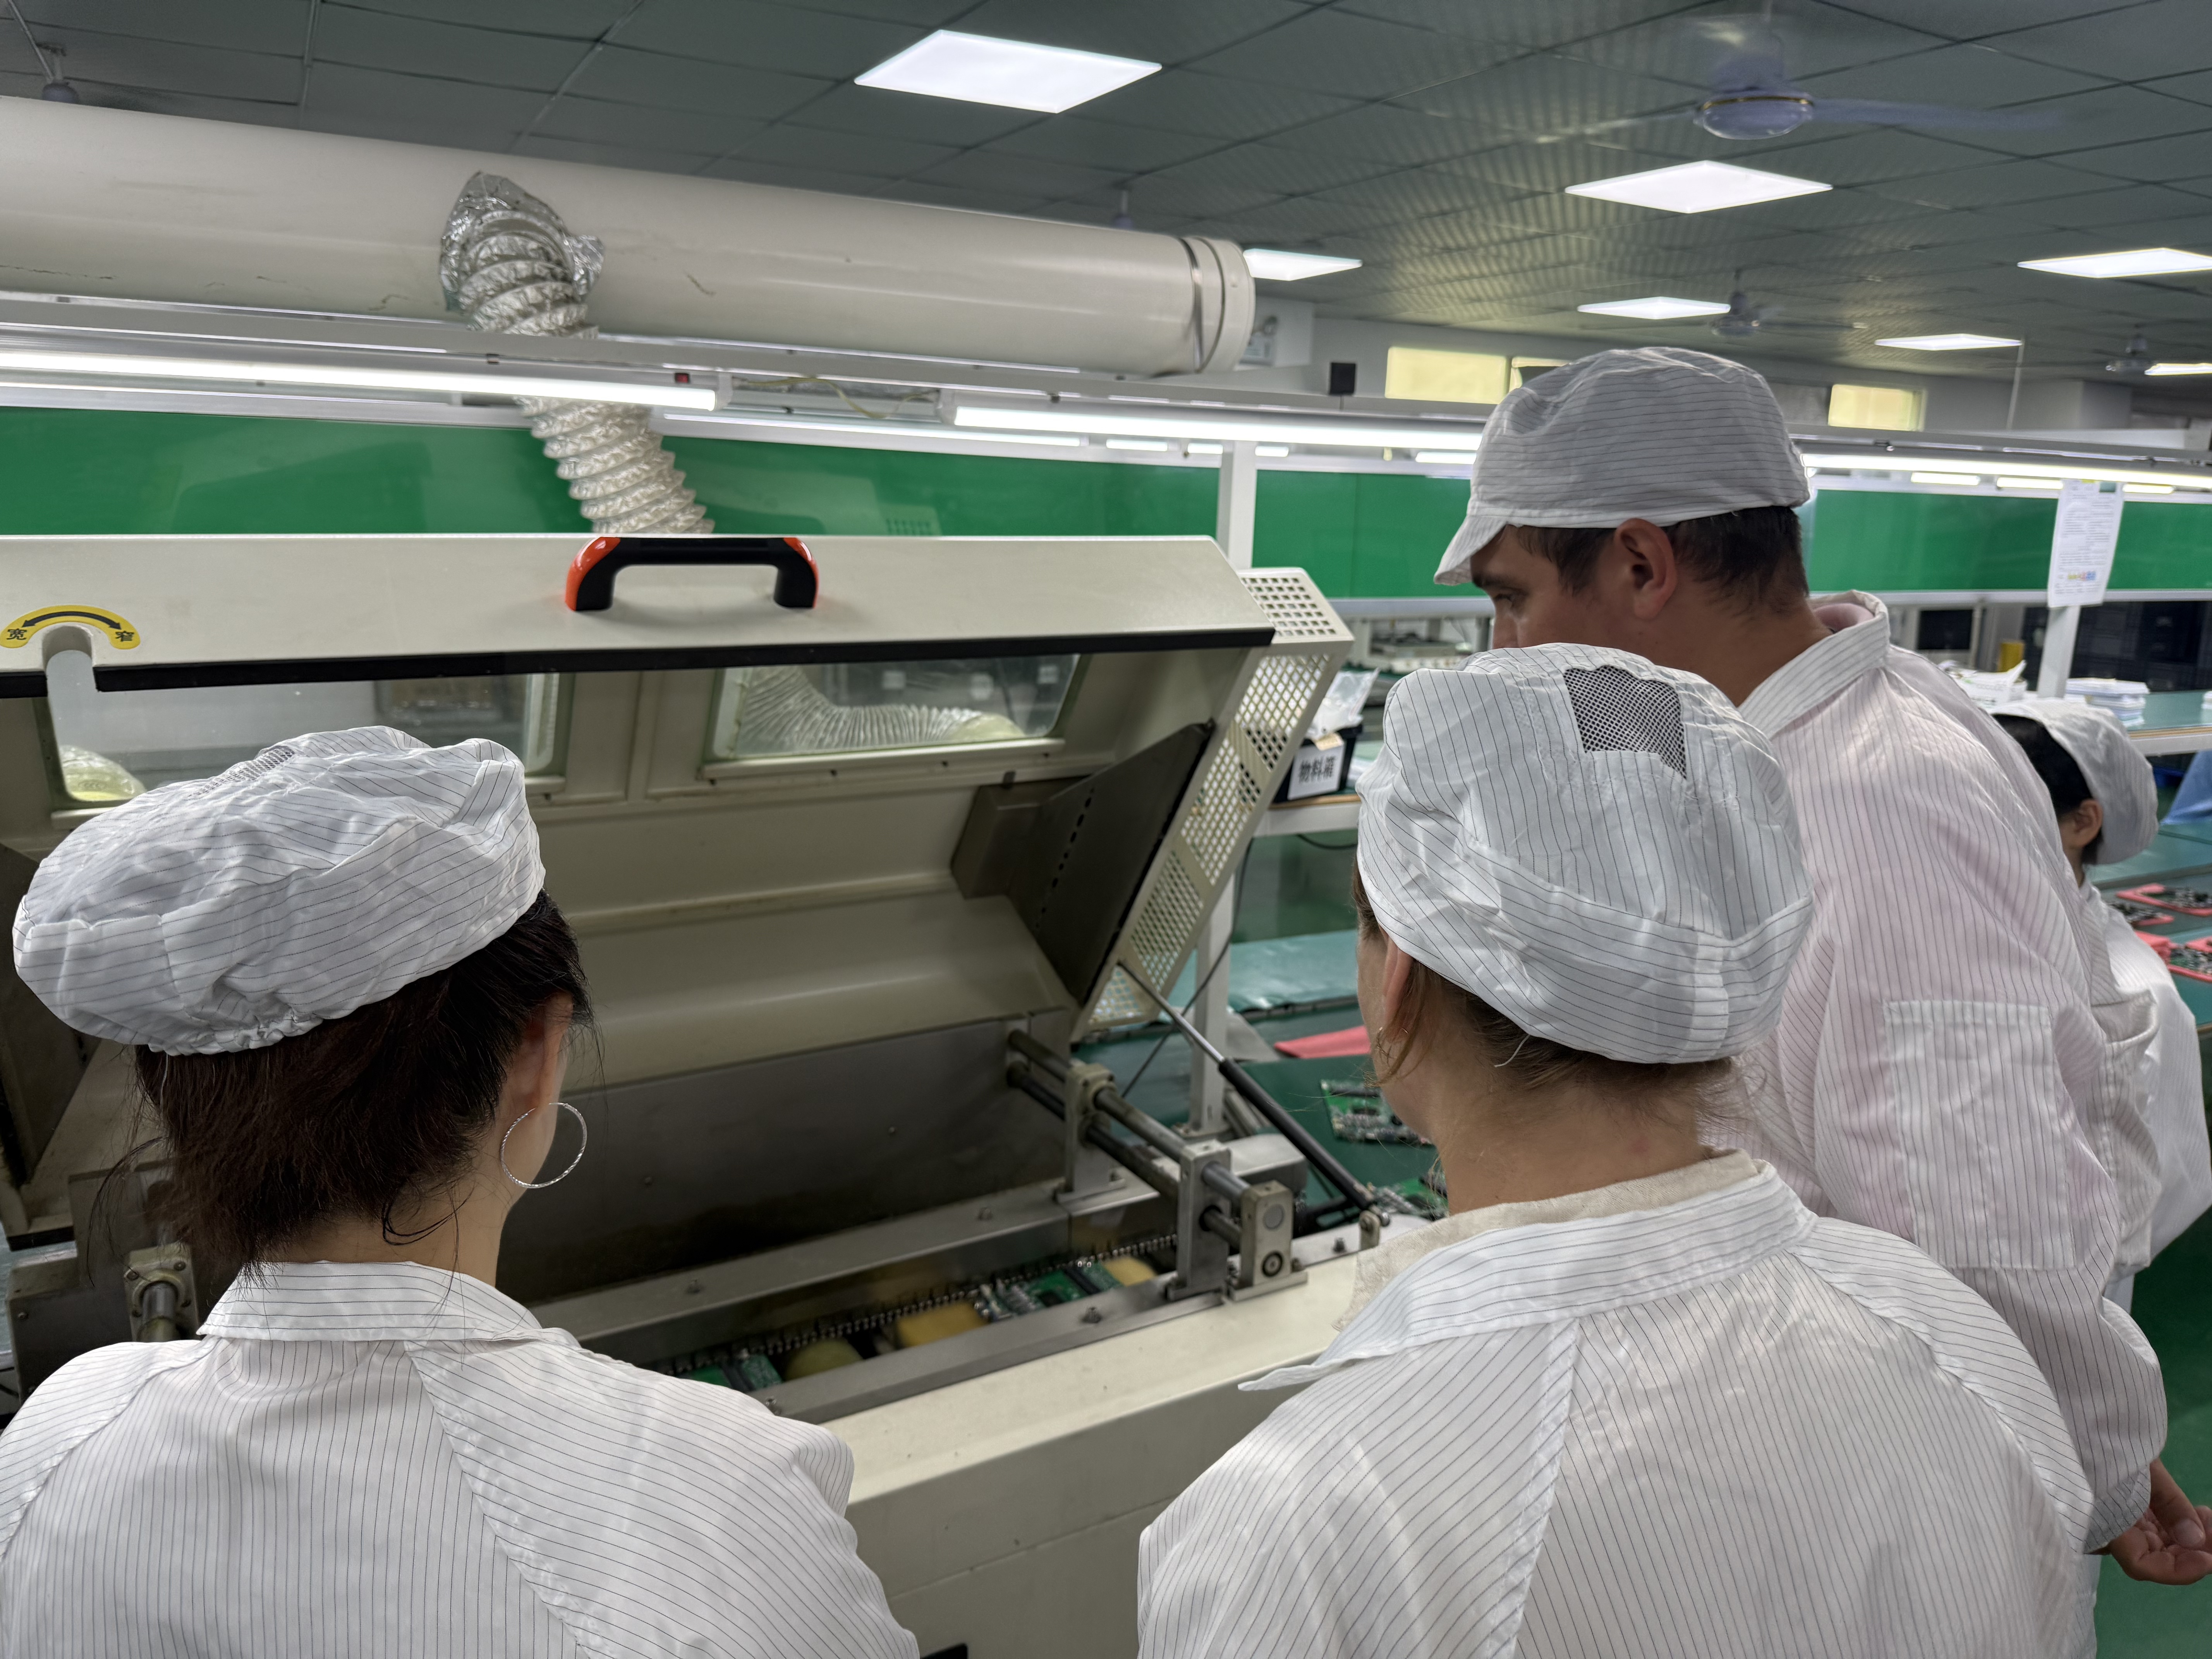
İlk məqalədən əvvəl Reflow Profil Doğrulama Addımları
Profil əvvəlki işdən kopyalanmayıb, real lövhədə təsdiqlənir: STHL Tech mühəndisləri beş addımı izləyirlər.
1. Yapışdırma məlumat vərəqini oxuyun: Yapışdırma təchizatçısının göstərdiyi islatma pəncərəsinə, maye nöqtəsinə və maksimum pik nöqtəsinə diqqət yetirin.
2. Lövhəni cihazla quraşdırın: Termoelementləri ən böyük BGA-ya, konnektora və ən kiçik çipə yüksək temperaturlu lehim və ya lentlə bərkidin.
3. Əyri işlədin və qeyd edin: Hər bir kanalı TAL, pik temperatur və eniş sürəti üçün limitlərlə müqayisə edin.
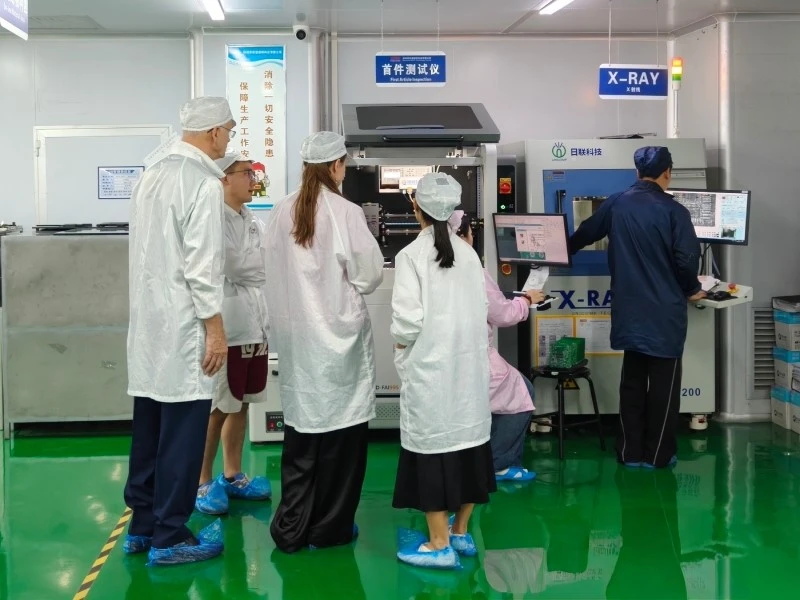
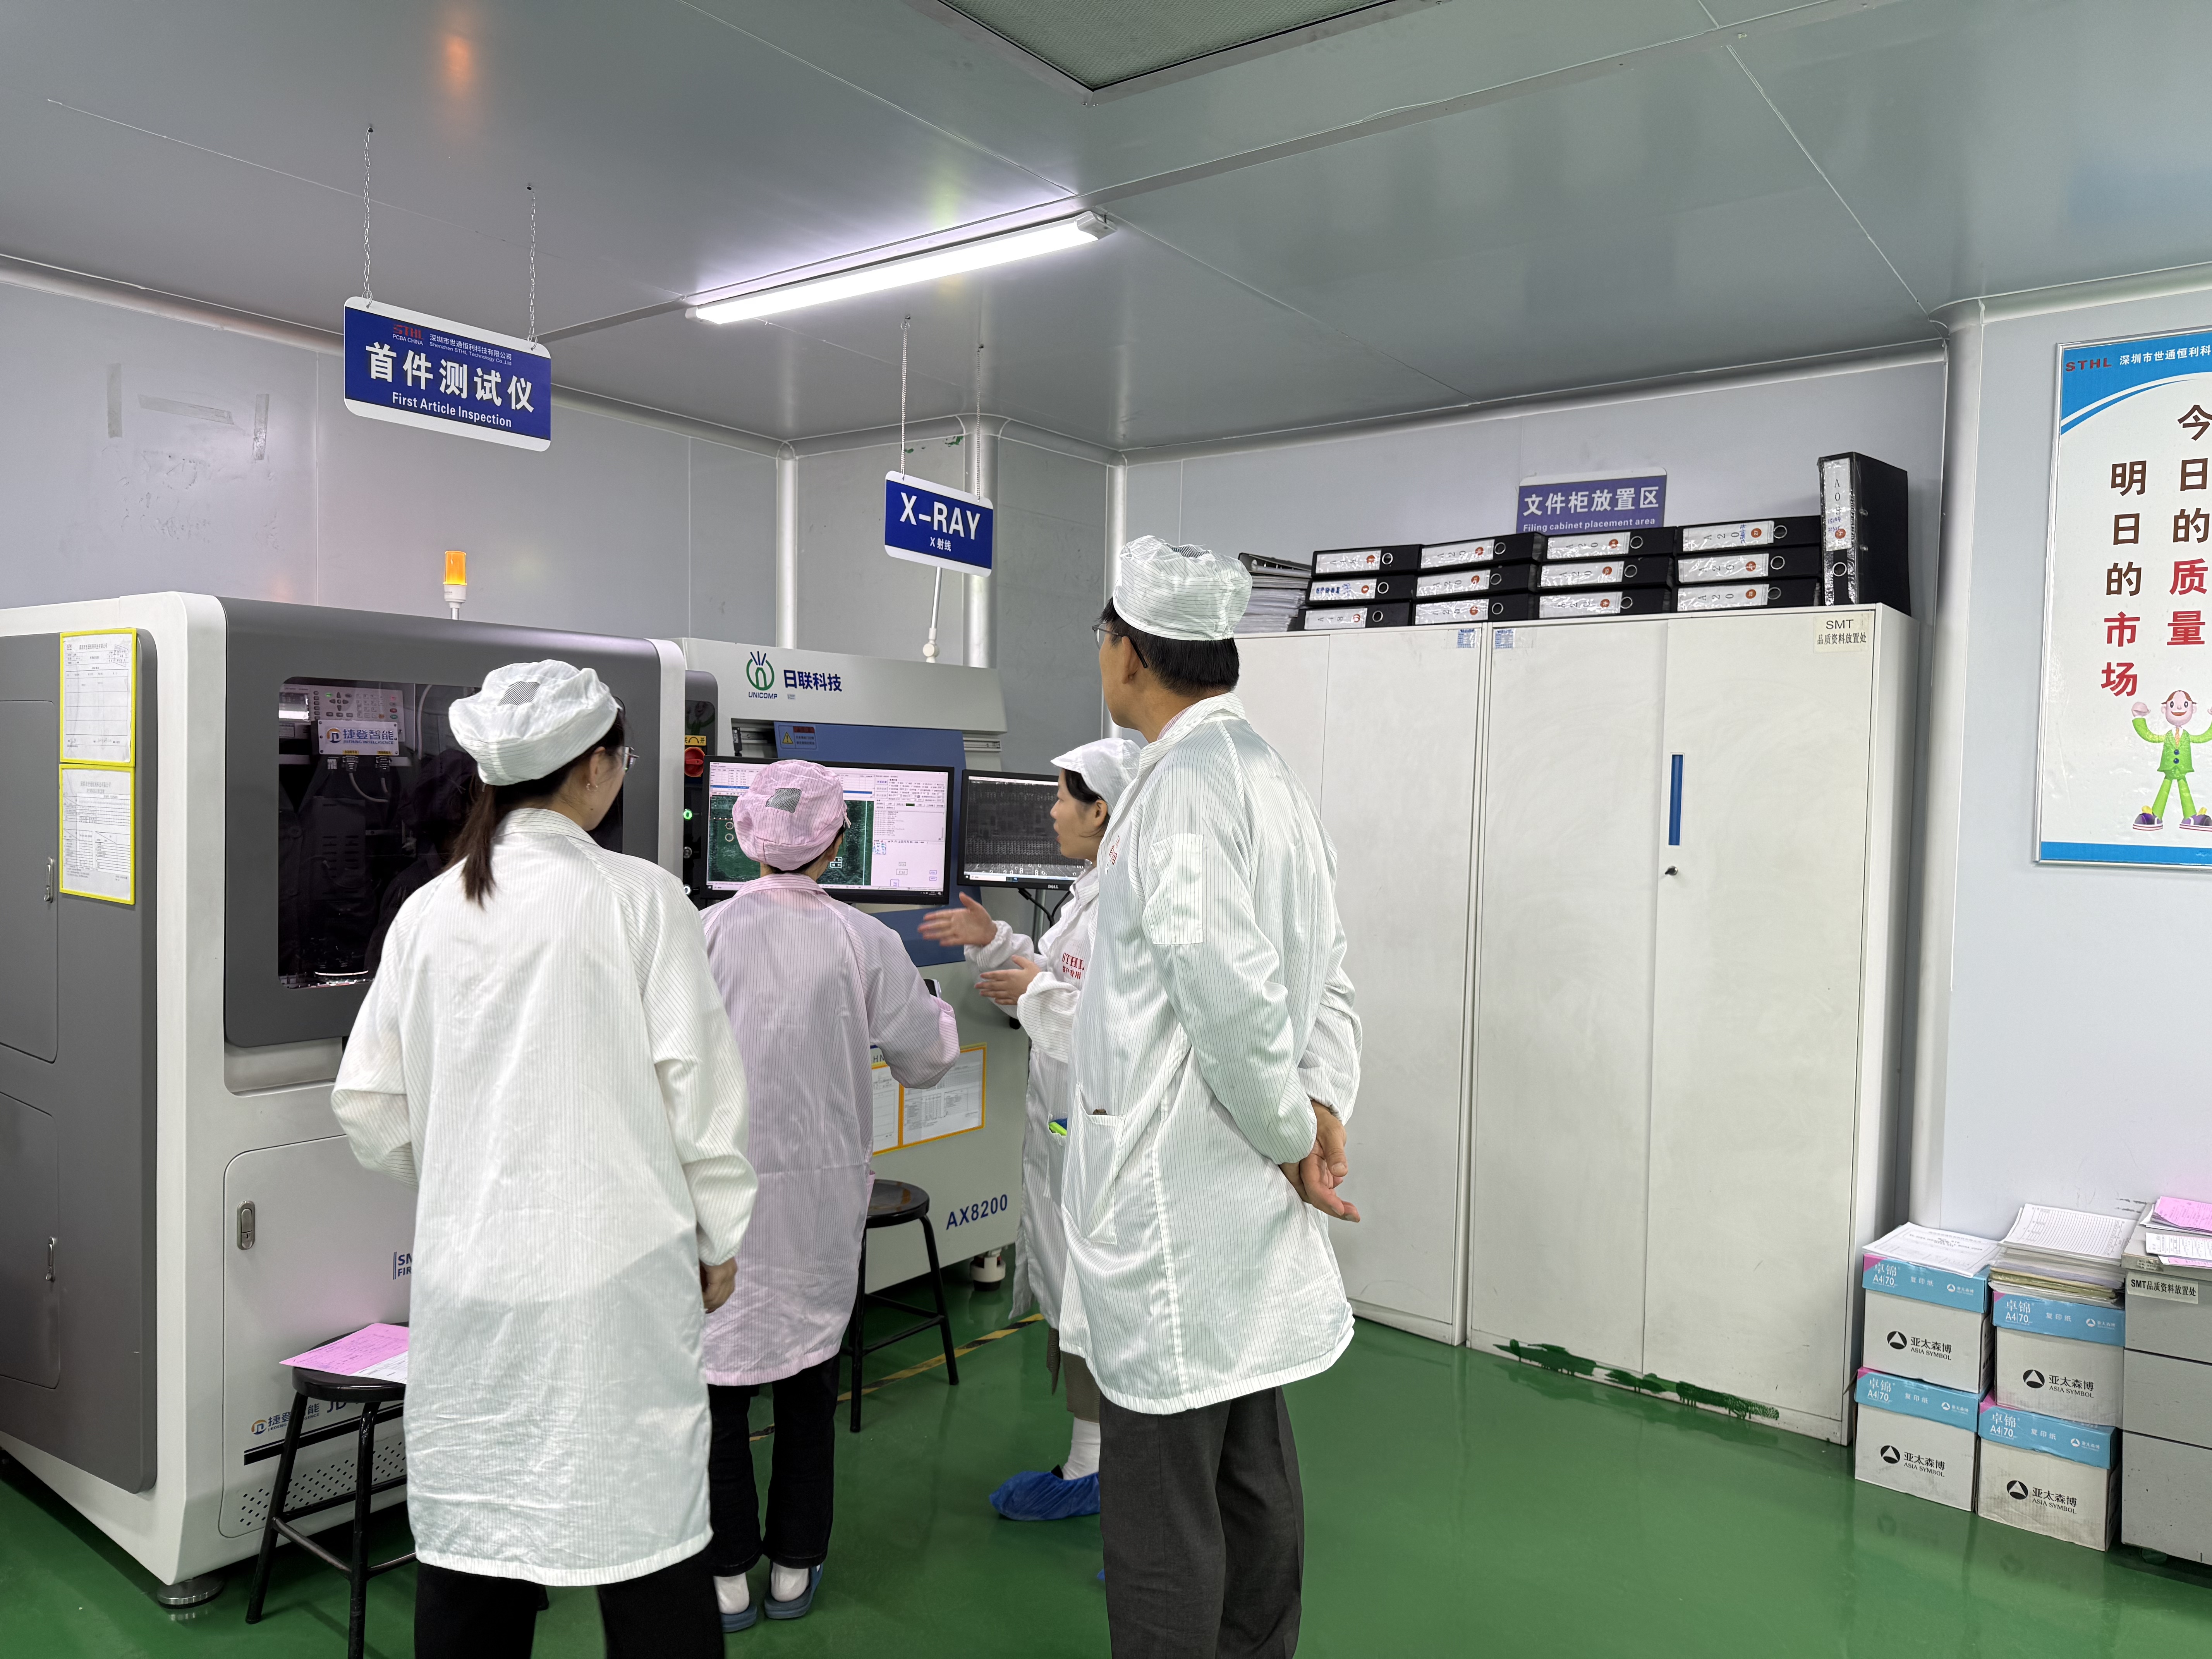
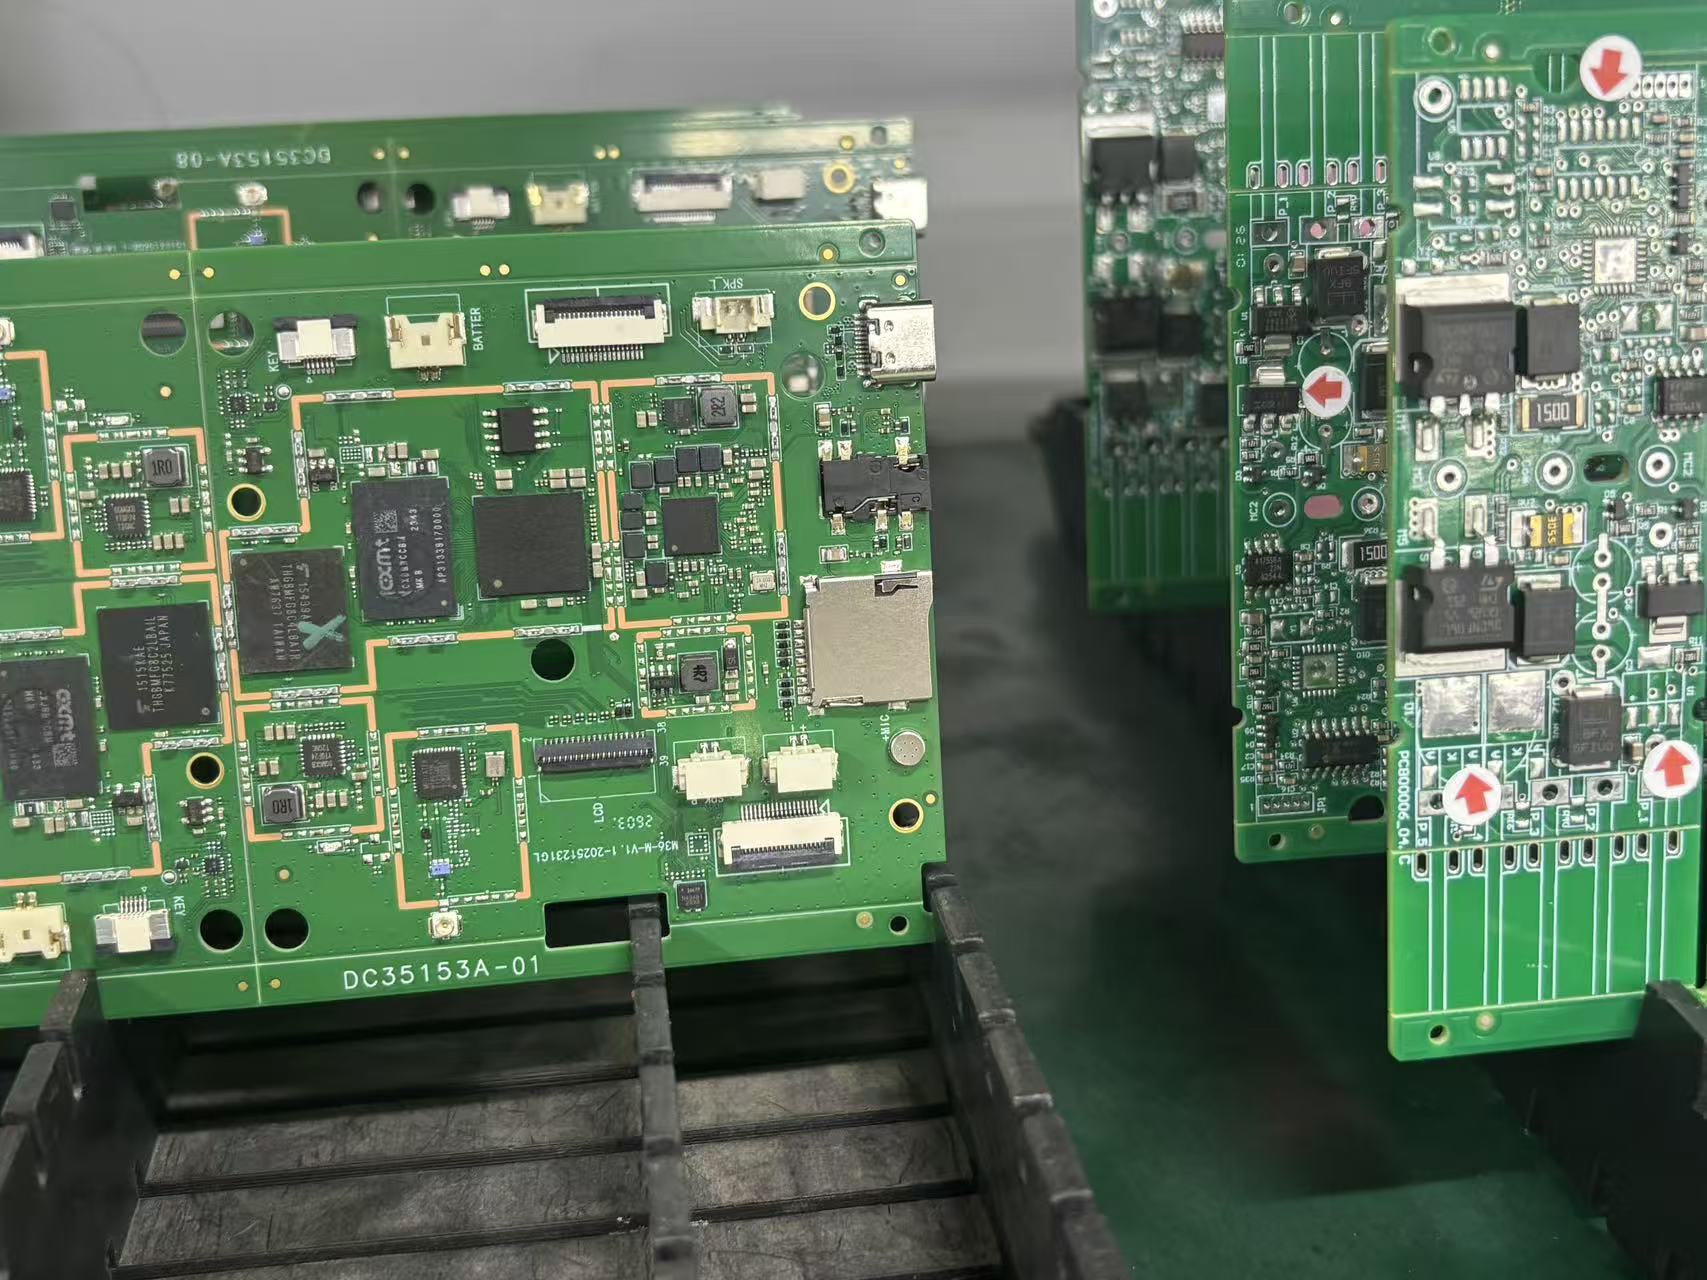
4. birləşmələri yoxlayın: yerləşdirmədən əvvəl SPI məlumatları və yenidən sızdırmadan sonra AOI körpülərin, qəbir daşlarının və qeyri-kafi lehimləmənin olduğunu göstərir. Rentgen cihazı gizli BGA və QFN birləşmələrini yoxlayır.
5. İlk məhsuldan sonra profili kilidləyin: İlk məhsul təsdiqləndikdən sonra soba resepti istehsal prosesi üçün müəyyən edilir.
STHL Tech SMT Xətlərində Azot Yenidən Doldurma Sobaları
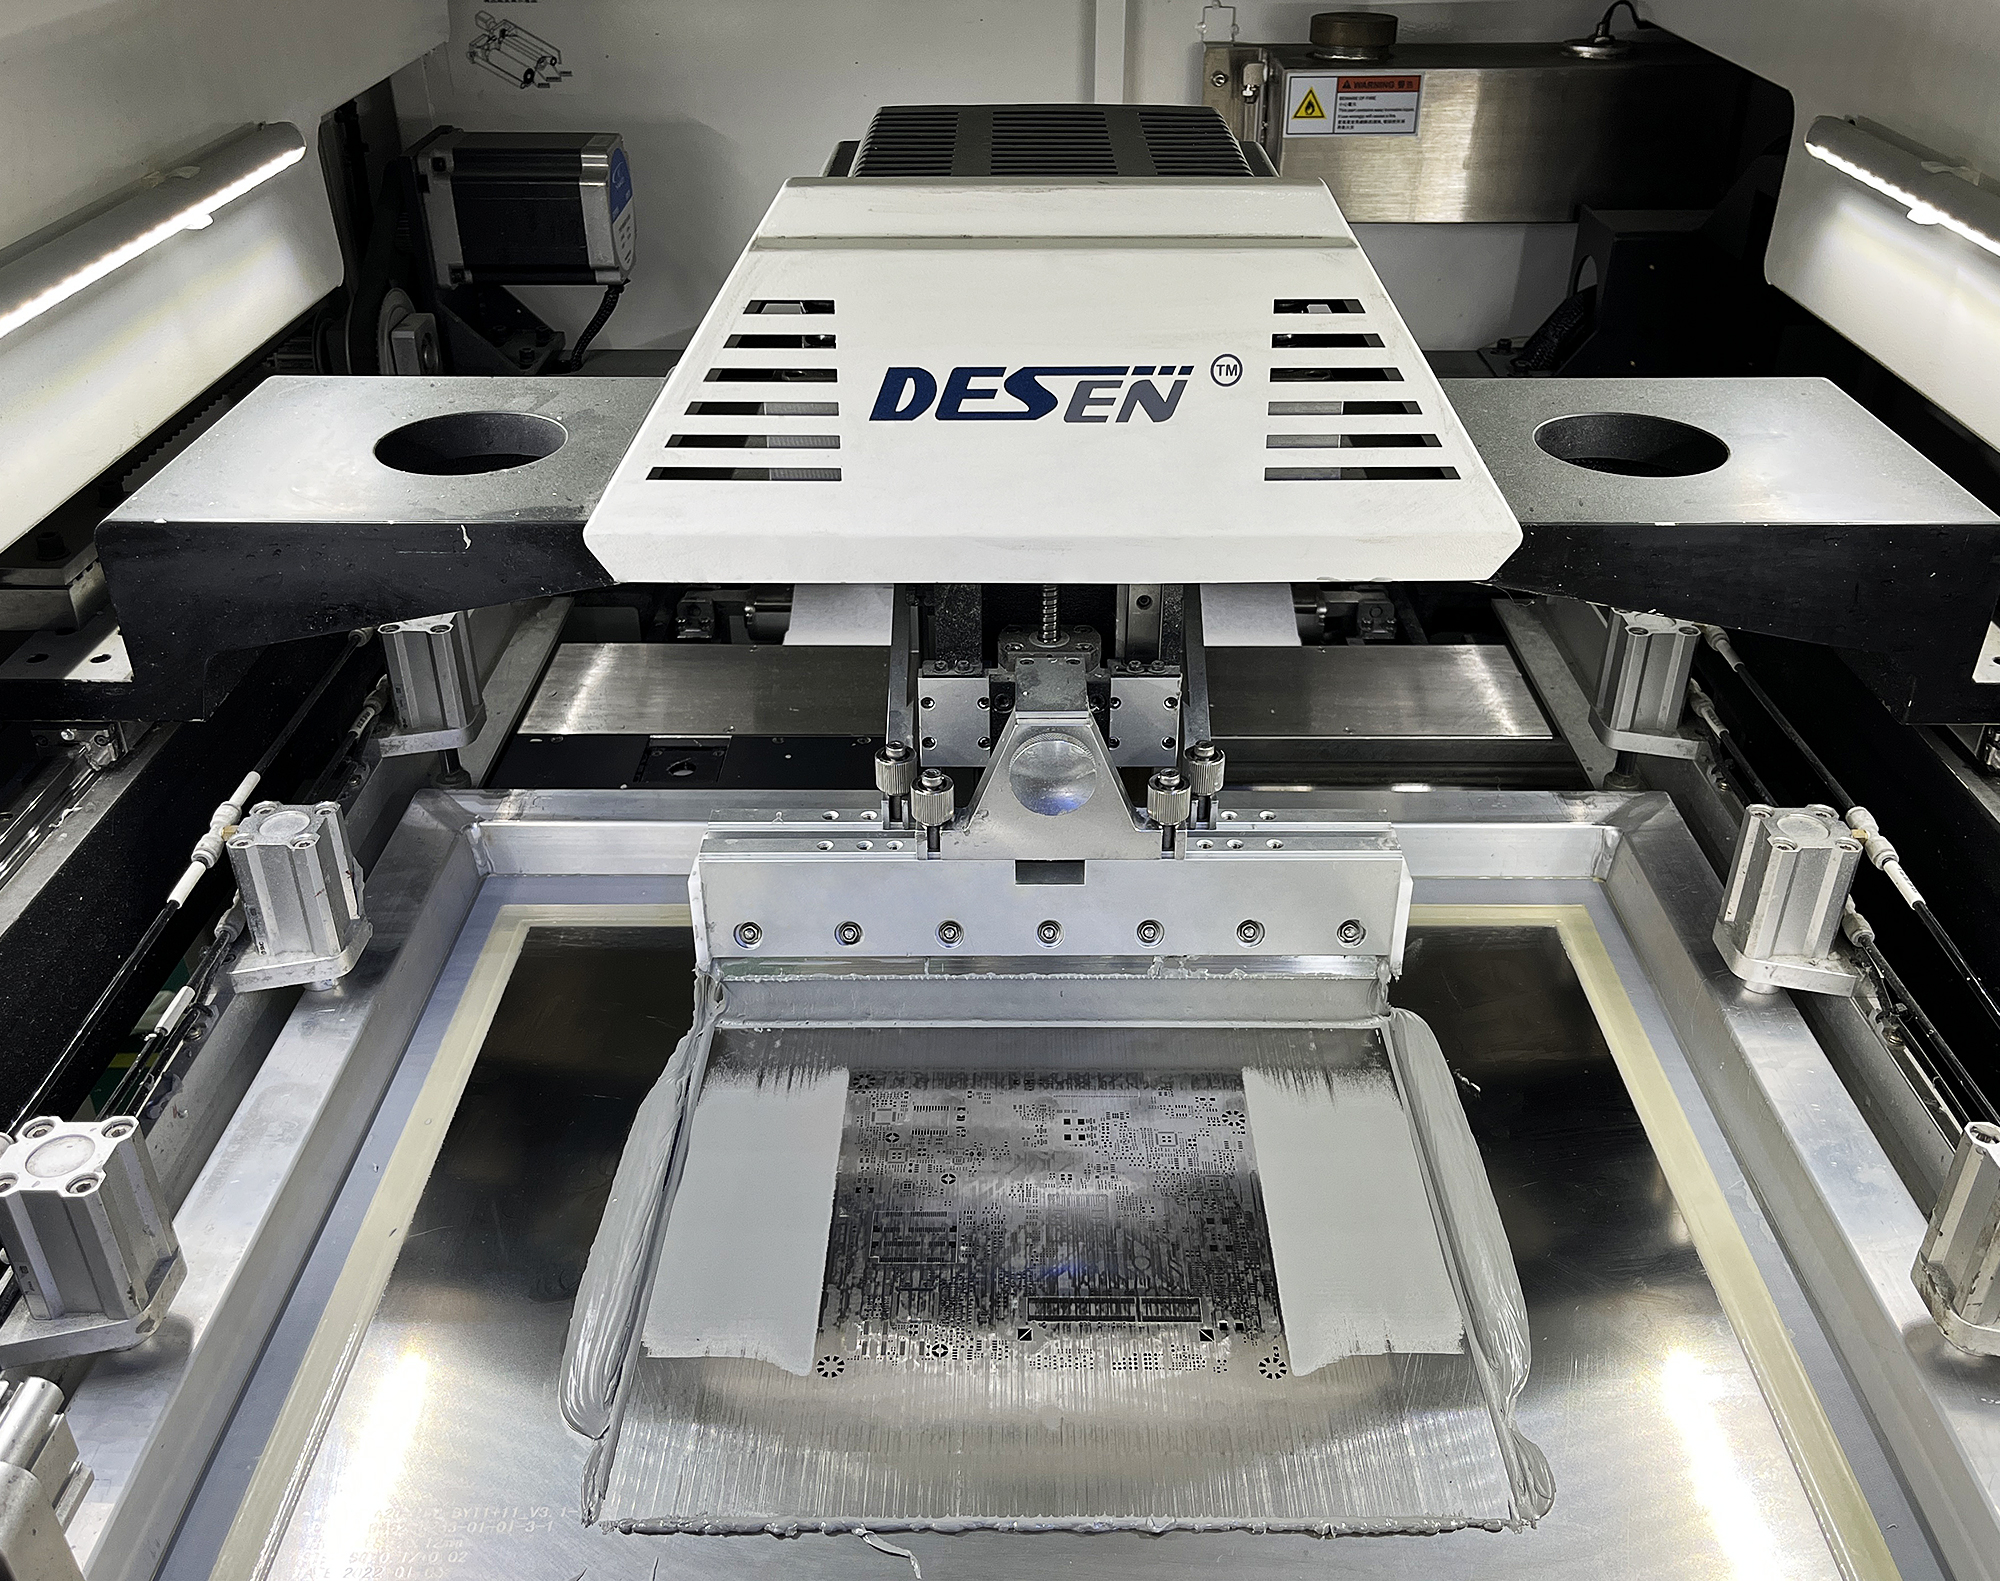
STHL Tech, dörd SMT xəttində 10 zonalı və 12 zonalı azot təkrar axın sobaları işlədir: Azot sobada oksigen səviyyəsini aşağı salır. Bu, incə aralıqlı yastıqlarda qurğuşunsuz PCB yığımında islanmanı yaxşılaşdırır və iki tərəfli lövhələrdə ikinci keçid zamanı oksidləşməni məhdudlaşdırır. Shenzhen mərtəbəsində 50 × 50 mm-dən 400 × 290 mm-ə qədər lövhələri emal edən, hissələri 0402-yə qədər və 0,2 mm aralıqlı yeddi SMT xətti var. PCBA istehsalçısı olaraq, STHL Tech profili hər xətt üçün deyil, hər lövhə üçün təyin edir. Sifariş verən müştərilər Elektron Yığıncaq Qarışıq texnologiyalı lövhələr üçün xidmətlər öz dizaynlarına əsasən ölçülən istilik profili əldə edir.
S: SAC305 yenidən axması üçün hansı pik temperatur tələb olunur?
A: Ən soyuq birləşmədə 235–250°C pik temperatur, 220°C maye temperaturundan təxminən 15–30°C yuxarıda, tipikdir. Ən isti komponent özünün nominal pikindən, çox vaxt 260°C-dən aşağıda qalmalıdır.
S: Qurğuşunsuz lehimləmə üçün mayenin üzərindəki vaxt nə qədər olmalıdır?
A: Ümumi hədəf 60–90 saniyədir. Daha qısa müddətlər natamam islanma riskini yaradır. Daha uzun müddətlər isə metallararası təbəqələri və gərginlik komponentlərini qalınlaşdırır.
S: Qurğuşunsuz təkrar emalda niyə azotdan istifadə olunur?
A: Azot oksidləşməni azaldır, buna görə də pasta incə yastıqları və ikinci tərəf birləşmələrini daha etibarlı şəkildə isladır. Bu, dəyəri artırır, ona görə də hər lövhəyə görə seçilir.
S: Hər lövhəyə bir təkrar axıcı profil xidmət edə bilərmi?
A: Xeyr. İstilik kütləsi, mis sahəsi və komponent qarışığı əyrini dəyişdirir. PCBA istehsalçısı hər yeni dizaynı ölçməlidir.
Gerber fayllarınızı və BOM-unuzu pulsuz DFM baxışı üçün STHL Tech-ə göndərin. Mühəndislər ilk işə salmadan əvvəl istilik kütləsi və yenidən axın risklərini qeyd edəcək və qurğuşunsuz yığımlar üçün elektron montaj xidmətlərini təklif edəcəklər.